
Tilpassede metalldeler produksjon med 5-akset maskinering
Maskinaksen: 3,4,5,6
Toleranse:+/- 0.01 mm
Spesielle områder: +/- 0,005mm
Overflateuhet: RA 0,1 ~ 3,2
Forsyningsevne: 500000 stykke/måned
1-delt minimumsordre
3-timers sitat
Prøver: 1-3 dager
Ledetid: 7-14 dager
Sertifikat: Medisinsk, luftfart, bil,
ISO9001: 2015, AS9100D, ISO13485: 2016, ISO45001: 2018, IATF16949: 2016, ISO14001: 2015, Rosh, CE etc.
Behandlingsmaterialer: aluminium, messing, kobber, stål, rustfritt stål, jern, plast og komposittmaterialer osv.
Sende bookingforespørsel
Product Details ofTilpassede metalldeler produksjon med 5-akset maskinering
Pft, Shenzhen
Integrasjonen av 5 - aksen som maskinering i metalldel har revolusjonert presisjon, effektivitet og designfleksibilitet. Ved å aktivere samtidig multi-aksekontroll, reduserer denne teknologien oppsetttider, forbedrer overflatebehandlinger og støtter komplekse geometrier som er kritiske for luftfarts-, medisinsk- og bilindustri. Eksperimentelle data bekrefter at 5-aksesystemer oppnår ± 0,005 mm repeterbarhet og 80% raskere produksjonssykluser sammenlignet med tradisjonelle 3-aksers kolleger. Denne artikkelen syntetiserer innovasjoner i 5-akset CNC-applikasjoner, fremhever deres rolle i å minimere materialavfall, optimalisere verktøystier og oppfylle strenge bransjestandarder.
Introduksjon
I 2025 fortsetter etterspørselen etter høy - Presisjonsmetallkomponenter å eskalere, drevet av fremskritt innen luftfart, medisinsk utstyr og elektriske kjøretøyer . 5- aksemaskineringssentre står som pivotale verktøy i dette landskapet, og tilbyr uoverensstemmede kapasiteter til å prosessere deler av deler landskap. I motsetning til 3 - aksesystemer, som krever omplassering av arbeidsstykker for flersidige operasjoner, manipulerer 5-aksemaskiner skjæreverktøy over fem akser (x, y, z, a, b) samtidig. Dette eliminerer mellomoppsett, reduserer feil og ledetider med opptil 50%.
Forskningsmetodikk
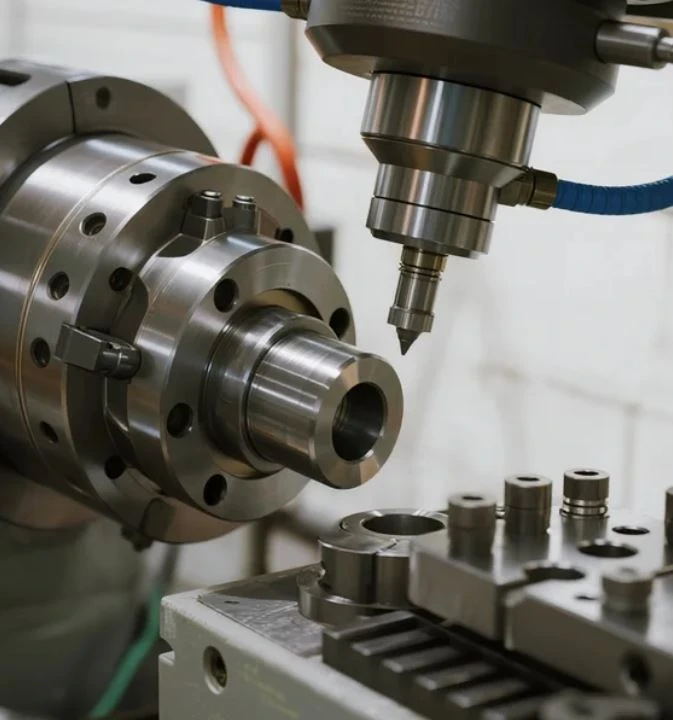
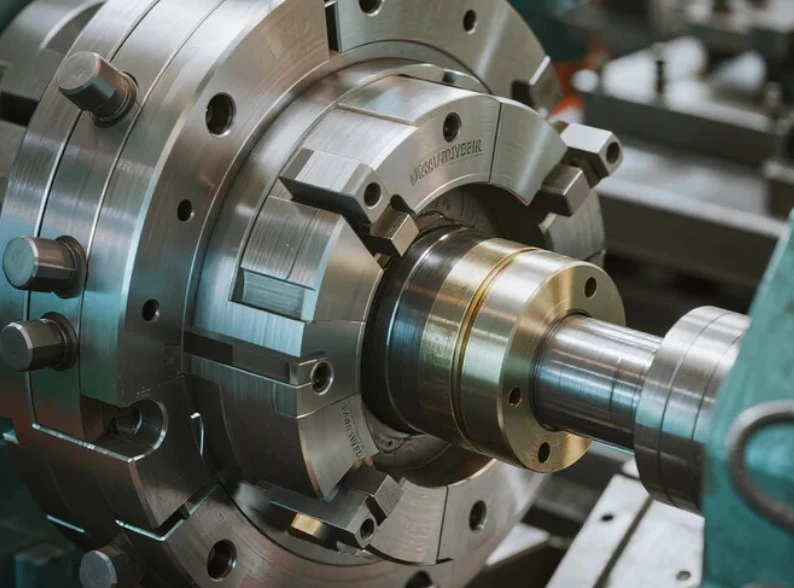
Designfilosofi: Studien utnytter casestudier fra ledende produsenter som Dahui Machine Tool og FANUC, og analyserer deres 5 - Axis Machining Centers (f.eks. VGW1250S UMT) og CNC -systemer (Series 30i/31i - 5). Disse systemene inneholder høye - stivhetsspindler, nano - interpolasjon for sub-mikron presisjon og intelligent look-ahead algoritmer for å optimalisere verktøystier.
Datakilder:
- Ytelsesmålinger: Sammenlignende analyse av 5-aksen vs . 3- aksemaskinering (f.eks. Overflateuhet ra <0,8μm vs . 3.2 μm).
- Bransjeapplikasjoner: Casestudier fra luftfart (turbinblader) og medisinske (implantater) sektorer.
- Tekniske parametere: Verktøyets levetid (opptil 300% lengre på grunn av redusert vibrasjon) og materialkompatibilitet (titanlegeringer, inconel).
Eksperimentelle verktøy:
- Maskinvare: 5 - aksemaskineringssentre med 24MB internt minne og 4 GB ekstern lagring for kompleks G-kode utførelse.
- Programvare: CAD/CAM-integrasjon (f.eks. Mikron Mikron 5 - Axis Software) for dynamisk kamskjell-høye optimalisering og konstant verktøyengasjement.
Resultater og analyse
- Forbedret presisjon: 5-aksesystemer oppnår ± 0,005 mm repeterbarhet, kritisk for luftfartskomponenter der toleranser må møte ± 0,01 mm. For eksempel viser turbinblader behandlet med 5-akset maskinering 98% konsistens i aerodynamiske profiler.
- Reduserte oppsetttider: En studie av Advanced Machining & Tooling demonstrerte en reduksjon på 40% i produksjonssykluser for komplekse former, tilskrevet enkelt - Setting av maskineringsmuligheter.
- Kompleks geometrihåndtering: 5 - Axis-maskiner muliggjør fremstilling av gratis - Form overflater (f.eks. Satellitthus) som er umulige med 3-aksesystemer. For eksempel oppnådde et 5-aksesenter ved Emo Milano 2021 20 000 o / min spindelhastighet for luftfartsdeler med høy presisjon.
- Økonomisk innvirkning: Mens startkostnadene er 20-30% høyere enn 3-aksesystemer, gjennomsnitt avkastningen (ROI) i gjennomsnitt 1,5 ganger over tre år på grunn av redusert materialavfall og arbeidskraftskostnader.
Diskusjon
Restårsaker til fordeler:
- Multi - aksekontroll: Evnen til å rotere verktøyet eller arbeidsstykket samtidig tillater kontinuerlige skjærevinkler, minimerer verktøyets avbøyning og forbedrer overflatekvaliteten.
- Feilkompensasjon: Avanserte CNC -systemer (f.eks. FANUCs Nano - interpolasjon) Riktig for termisk ekspansjon og slitasje i ekte - tid, opprettholde presisjon over utvidede løp.
Begrensninger:
- Programmeringskompleksitet: Samtidig 5-akset maskinering krever sofistikert CAM-programvare, og øker treningskostnadene for operatører.
- Kostnadsbarrierer: Høy forhåndsinvestering (f.eks. 2 millioner for industriell - klasse 5 - aksemaskiner) kan avskrekke små - til-medium bedrifter.
Praktiske implikasjoner:
- Luftfart: Kritisk for turbinblader og motorhus, der maskinering av 5-akser reduserer materialskrap med 30%.
- Medisinsk utstyr: Aktiverer mikro - presisjon for implantater, med 5 - Axis-systemer som oppnår 99,99% defektfrie hastigheter.
Konklusjon
5-akset maskinering representerer et paradigmeskifte i metalldelproduksjon, og tilbyr en sammenløp av presisjon, effektivitet og designfrihet. Mens utfordringer gjenstår i tilgjengelighet og kostnader, posisjonerer teknologiens tilpasning til bransjen 4.0 standard det som uunnværlig for fremtidig produksjon. Anbefalinger inkluderer:
Investering i hybridsystemer: Kombiner 5-akset maskinering med additiv produksjon for rask prototyping og sluttproduksjon.
Standardisering: Utvikle Universal Toolpath Optimization Protocols for å forenkle programmering.
Arbeidsstyrkeopplæring: Prioritere opplæringsprogrammer for å bygge bro mellom ferdighetsgapet i multi - Axis -operasjoner.
Populære tags: Tilpassede metalldeler Produksjon med 5-akset maskinering, Kina tilpassede metalldeler Produksjon med 5-akset maskineringsprodusenter, leverandører, fabrikk
Sende bookingforespørsel
